Automation Selection / 自動化設備選型完整指南

如何為 CNC 產線選對自動化設備?

同樣是讓機台不停轉,棒材送料機、門型手臂與關節式手臂走的是完全不同的路徑。選對了產線效率倍增,選錯了調機時間可能比人工還長。本文剖析三種方案的本質差異與適用邊界。

進階 CNC 自動化選型 AEGIS CNC 技術知識補充站
核心定義 — Core Definition CNC 自動化週邊設備是指整合於工具機產線中、用以取代人工進行工件上下料、物料輸送或跨工序搬運的機械系統。選型的關鍵不在設備本身的技術等級,而在於四個核心約束的匹配程度:工件的初始型態(棒料、塊材或異型件)、加工節拍(Cycle Time)、生產型態(大量穩定生產或高混低量多樣少量),以及廠房的空間動線——四者同時匹配,自動化才能真正發揮效益。

三大主流自動化方案解析

目前 CNC 產線最常見的自動化週邊設備可分為三類,各自對應不同的工件型態與生產邏輯。了解三者的設計原理與適用邊界,是正確選型的第一步。
1
棒材送料機 Bar Feeder
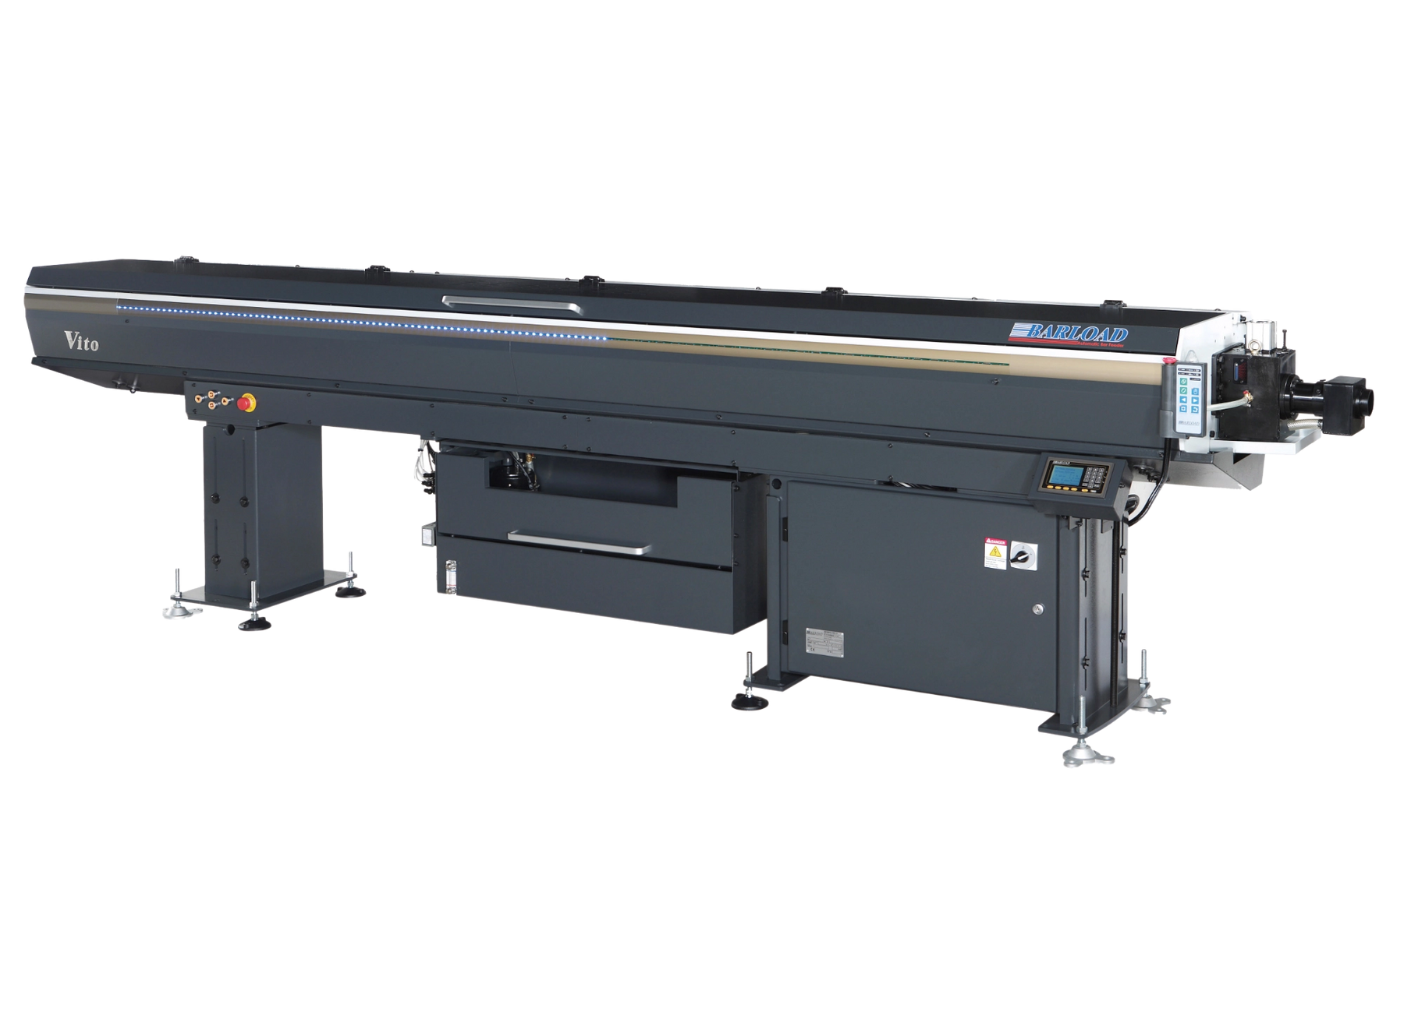
AEGIS CNC 棒材送料機

棒材送料機依棒材長度分為長棒型(需搭配導管,適合 3–12 米棒料)與短棒型(省空間、支援高主軸轉速)兩類,搭配前置或後置收料裝置使用。其核心優勢在於實現真正的無人化連續生產——棒材一次上料後,機台可自動進給、切斷、加工,直到原料用盡才需要人工介入。

最佳適用場景 原材料為長條狀或管狀,需進行連續切斷與多道工序加工。典型應用:螺絲、精密軸心、液壓管件。

技術要點:長棒型送料機需注意棒材外徑與導管的間隙匹配——間隙過大時,棒材在高速旋轉下會產生甩動效應(Whipping),直接影響加工表面粗糙度、刀具壽命與主軸軸承負載。此外,棒材送料機主要適用於圓形、六角形及截面規則的棒料;異型截面工件除非進行專用導套客製化,否則不適合此方案。
2
門型機械手臂 Gantry Robot
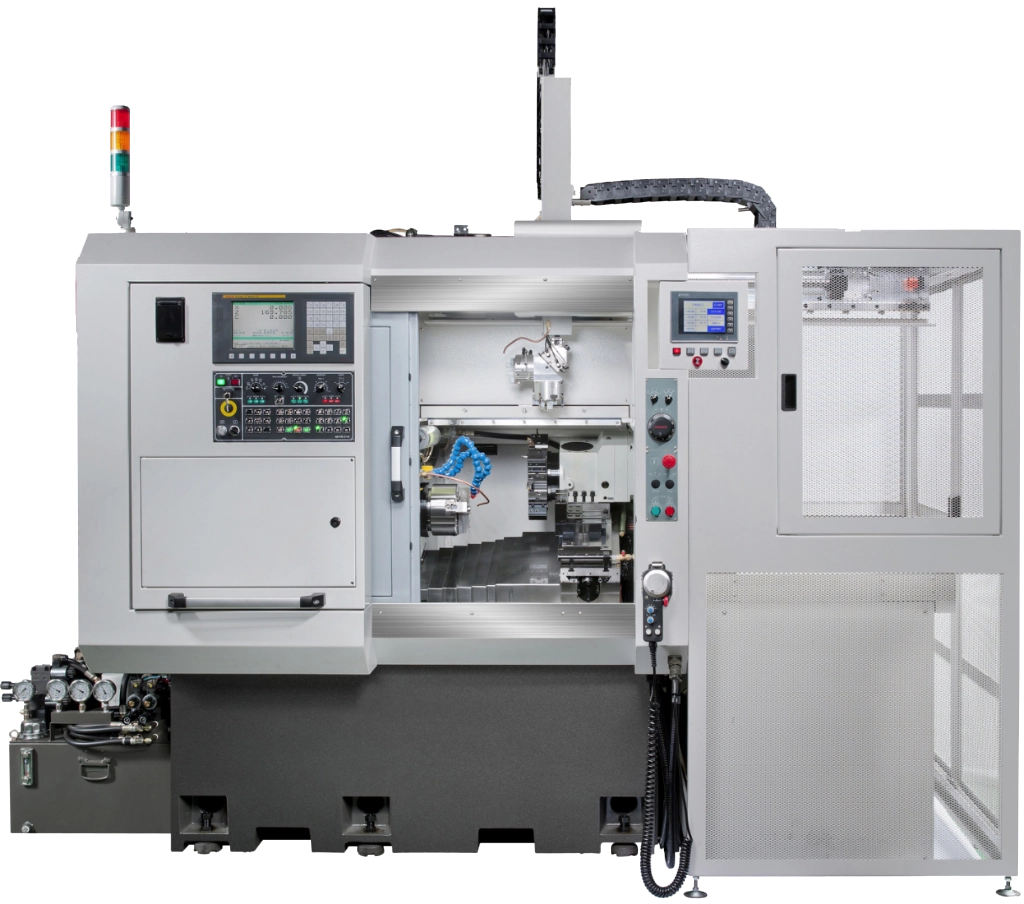
AEGIS CNC 門型機械手臂

門型手臂安裝於工具機上方的橫樑結構,不占用機台前方地面動線,特別適合廠房空間有限、需要維持維修通道暢通的環境。採用直角座標運動,路徑規劃直觀,移動速度快。在結構剛性足夠且環境溫升受控的前提下,能提供穩定的重複定位精度——需注意長跨距結構與機台熱氣上升可能造成橫樑微量熱位移,影響高精度應用。

最佳適用場景 高頻率、大批量的盤類、套筒類工件上下料。產品種類穩定、換線需求低的量產環境。

使用限制:門型手臂的最大弱點在於彈性受限。當產品種類頻繁變動、需要多機台協作或未來需要擴充工序時,直角座標架構的擴充性遠不如關節式手臂,夾爪與治具的設計也較難因應工件多樣化需求。
3
關節式機械手臂 Articulated Robot
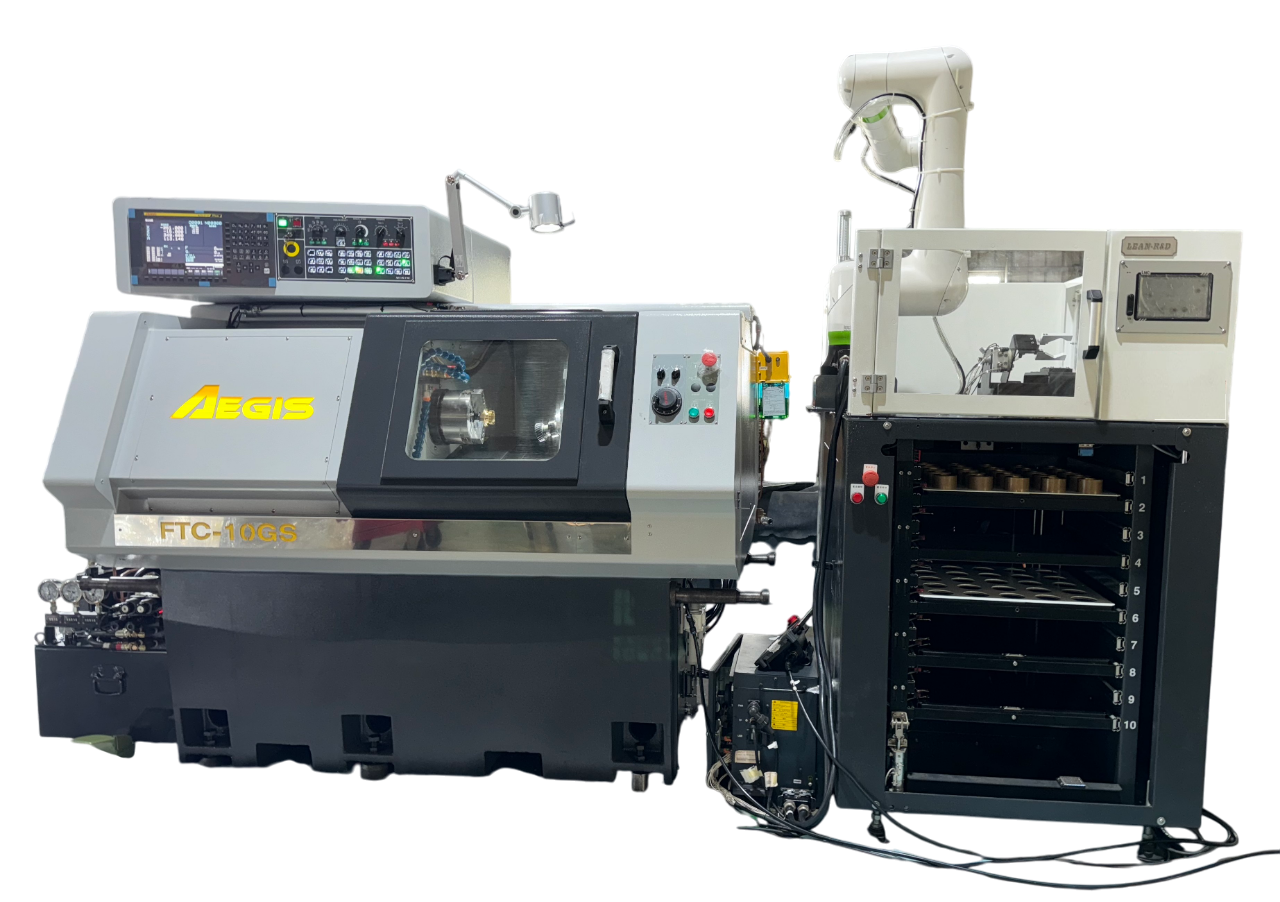
AEGIS CNC 關節型機械手臂

關節式手臂擁有六軸甚至更多自由度,運動靈活性最高,能完成翻轉工件、跨機台搬運、整合周邊工序(氣壓除屑、翻轉定向、品檢量測)等多樣任務。工件供料方面,可搭配料盤、料架、輸送帶或視覺辨識系統(Bin Picking),依工件形狀與批量彈性選配——並非必須採用料盤。

最佳適用場景 非棒狀異型工件(花鼓、鑄鍛件)、需 A/B 雙機台輪換加工的複雜製程,或重型工件的上下料作業。

導入現實:關節式手臂的效益高度依賴系統整合能力與夾治具設計。導入成本與調校時間通常是三種方案中最高的,整合廠商(System Integrator)的能力直接決定最終成效,選型時需一併評估。

三大方案評估維度比較

三種設備在關鍵評估維度上各有優劣,沒有絕對的「最佳方案」,只有最符合當前產線條件的選擇。以下比較表可作為初步篩選的框架。

評估維度 棒材送料機 門型手臂 關節式手臂
加工彈性 低
僅適用規則截面棒料
中
依治具設計調整
高
可應對多種工件形狀
換線速度 快
更換導管與夾頭
中
調整夾爪與程式
中至慢
需路徑重新規劃
空間占用 機台後方
縱向延伸
最省地面
占用上方橫樑空間
機台前方或側面
需預留動作範圍
無人化程度 最高
全自動進料至收料
高
需搭配料架
依整合程度
視系統完整性而定
導入門檻 低
標準品成熟,易上手
中
需與機台結構整合
高
需專業系統整合開發
適合生產型態 大量連續生產
產品種類穩定
大量穩定量產
工件形狀固定
多樣少量或複雜製程
工件多變或跨機需求
最好的自動化不是最貴的手臂
而是讓機台主軸一整天都不停轉的方案——選型的核心是讓設備與產線節拍完美咬合,而非追求規格上的制高點。

實務場景:選對設備才能讓產能發揮

選型邏輯再清晰,也不如從真實場景出發更具說服力。以下兩個典型案例,說明選型錯誤的後果與正確決策的關鍵依據。

場景 A
軸類零件連續生產
工件為長條棒料,需要連續切斷並依序完成多道工序。若以關節手臂負責棒料抓取進料,會面臨重心不穩、進料行程受限的問題,棒料晃動更可能直接影響加工精度與夾持安全。
最佳方案:棒材送料機——自動進給、精準定位、連續無人化,是長棒連續加工場景中效率最穩定的選擇。
⚠ 選錯的代價:若誤用關節手臂處理長棒進料,棒料重心偏移導致夾持失敗率高,整線停機頻率遠超預期,自動化反而成為生產瓶頸。
場景 B
花鼓、齒輪類異型件加工
此類工件無法使用棒料送料機,必須以機械手臂進行單件上下料。決策關鍵在於製程的複雜程度:若工序單純只需上下料,且加工節拍較短(Cycle Time 偏短),門型手臂的移動速度與定位穩定性已足夠,維護成本也較低。若製程中需要增加氣壓除屑、工件翻轉,或工件需移至第二台機台進行二次加工,關節式手臂的多軸靈活性能整合這些工序,創造更高的無人化效益。
決策關鍵:工序複雜度 + 加工節拍長短 + 未來擴充需求,三者共同決定門型或關節式手臂哪個更合適。
⚠ 高混低量的陷阱:若產品種類頻繁變動但誤選門型手臂,夾爪更換與程式調校的時間成本會快速吃掉自動化帶來的效益,換線時間反而比人工更長。

導入自動化前必確認的四個條件

自動化導入並非追求設備等級,而是根據現有產線邏輯進行針對性補強。在設備決策前,務必先確認以下四個關鍵條件——任何一個環節不匹配,都可能讓整套系統的效益大打折扣。

條件一
工件的初始型態
棒料、塊材或鑄鍛件——工件從原料到進機台前的狀態,直接決定了哪一類自動化設備可行。忽略這個前提,再好的設備也無法順利導入。
條件二
加工循環時間(Cycle Time)
自動化設備的上下料速度必須與機台的加工節拍匹配。若手臂速度遠快於機台,設備多數時間閒置;若機台等待手臂,產能反而受限。評估前請先量好自己工件的 Cycle Time。
條件三
廠房空間與動線規劃
刀具更換、日常維護、故障排除——這些操作需要人員能夠靠近機台。自動化週邊不能阻礙正常的維修動線,否則後續維護成本將大幅增加。
條件四
製程穩定性與排屑能力
自動化最怕製程不穩定:工件尺寸飄移、毛邊不一致、定位誤差——都會讓手臂反覆抓取失敗,造成整線停機。此外,人工操作時可隨手吹除鐵屑,無人化後若夾爪或工件基準面殘留鐵屑,下一件將產生壓傷或夾持偏心。導入前需確認設備具備夾爪吹氣或端面清潔功能,這是無人化能否連續穩定運行超過 4 小時的關鍵。

AEGIS CNC / EXPERT CONSULTATION

想規劃 CNC 產線自動化?

從工件評估到設備選配,AEGIS 技術團隊提供免費一對一諮詢,協助你找到最具效益的自動化導入方案,避免選型錯誤造成的資源浪費。